ضخامت دیواره در پرینت سه بعدی | تاثیر بر استحکام قطعه
سیمین سادات سیروسی
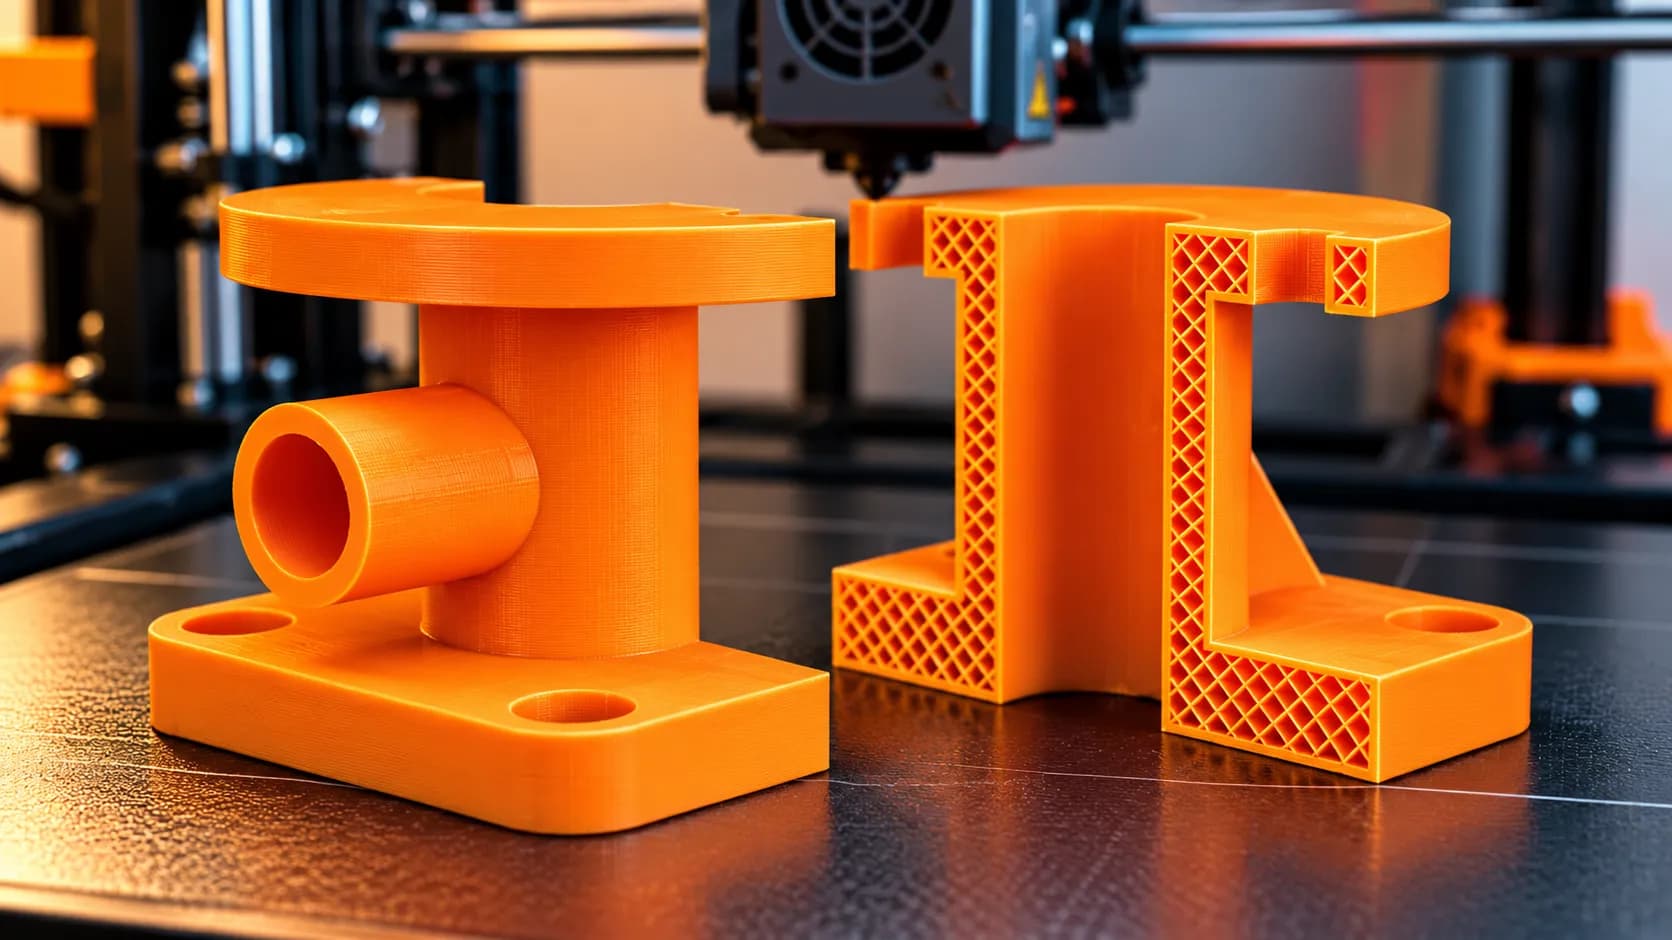
ضخامت دیواره یا Wall Thickness؛ راز ساخت قطعات مقاوم در پرینت سه بعدی
مقدمه
وقتی صحبت از افزایش استحکام قطعات پرینت سه بعدی می شود، بسیاری از کاربران ابتدا درصد Infill را افزایش می دهند. اما آیا پر کردن بیشتر فضای داخلی قطعه همیشه بهترین راه برای مقاوم تر کردن آن است؟
در بسیاری از موارد، پاسخ منفی است. یکی از تنظیماتی که تاثیر قابل توجهی بر مقاومت، وزن، کیفیت و زمان چاپ دارد، ضخامت دیواره در پرینت سه بعدی یا همان Wall Thickness است.
دیواره ها بخش بیرونی قطعه را تشکیل می دهند و در تحمل نیروهای مکانیکی نقش مهمی دارند. اگر تعداد دیواره ها کم باشد، ممکن است قطعه با وجود Infill بالا، مقاومت مورد انتظار را نداشته باشد. از طرف دیگر، افزایش بیش از اندازه ضخامت دیواره نیز می تواند باعث مصرف غیرضروری فیلامنت و طولانی شدن زمان چاپ شود.
در این مقاله بررسی می کنیم که Wall Thickness چیست، چه تاثیری بر استحکام قطعه دارد، چه تفاوتی با Infill دارد و چگونه می توان بهترین تنظیم ضخامت دیواره را برای کاربردهای مختلف انتخاب کرد.
ضخامت دیواره در پرینت سه بعدی چیست؟
در پرینترهای سه بعدی FDM، نازل با ذوب فیلامنت و قرار دادن مسیرهای متوالی پلاستیک، قطعه را به صورت لایه لایه تولید می کند.
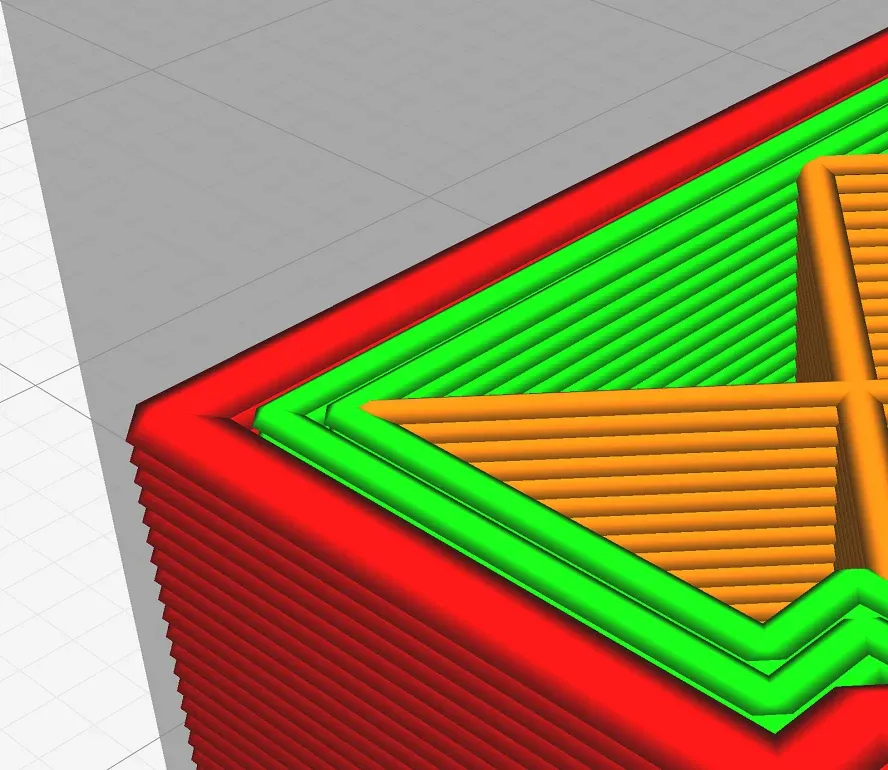
بخشی از این مسیرها در اطراف مدل قرار می گیرند و پوسته بیرونی آن را تشکیل می دهند. به این مسیرها Wall یا Perimeter گفته می شود.
Wall Thickness به ضخامت مجموع مسیرهایی گفته می شود که دیواره قطعه را تشکیل می دهند.
برای مثال، اگر عرض هر مسیر چاپ ۰.۴ میلی متر باشد و اسلایسر چهار مسیر دیواره ایجاد کند، ضخامت اسمی دیواره حدود ۱.۶ میلی متر خواهد بود.
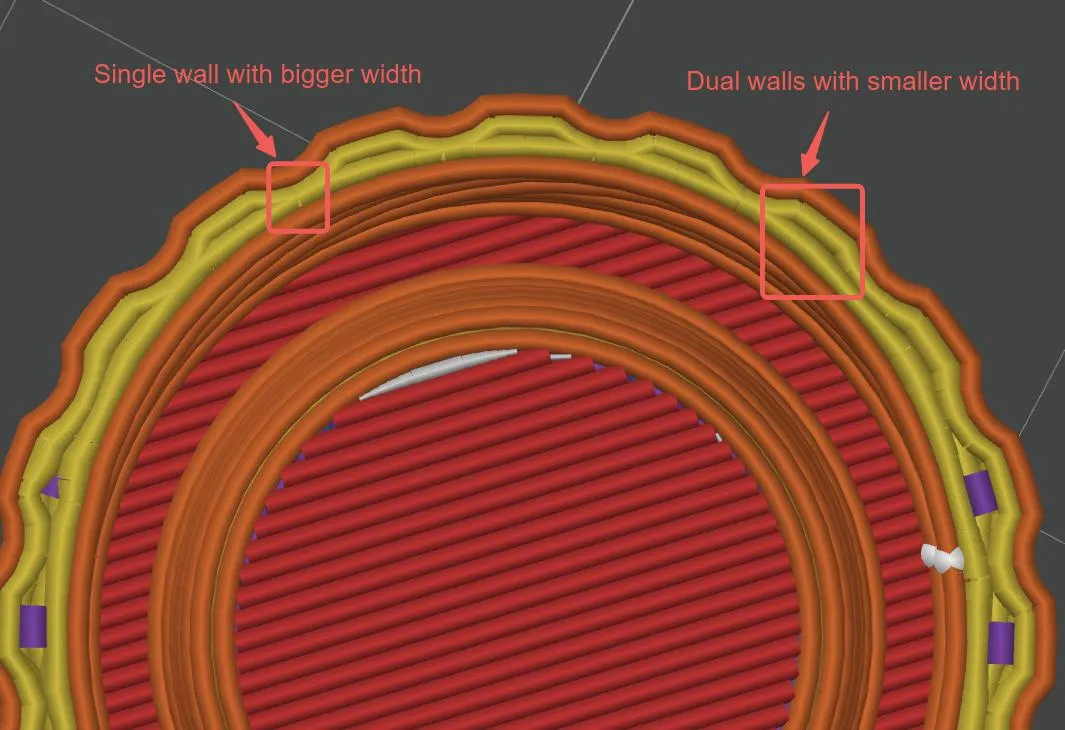
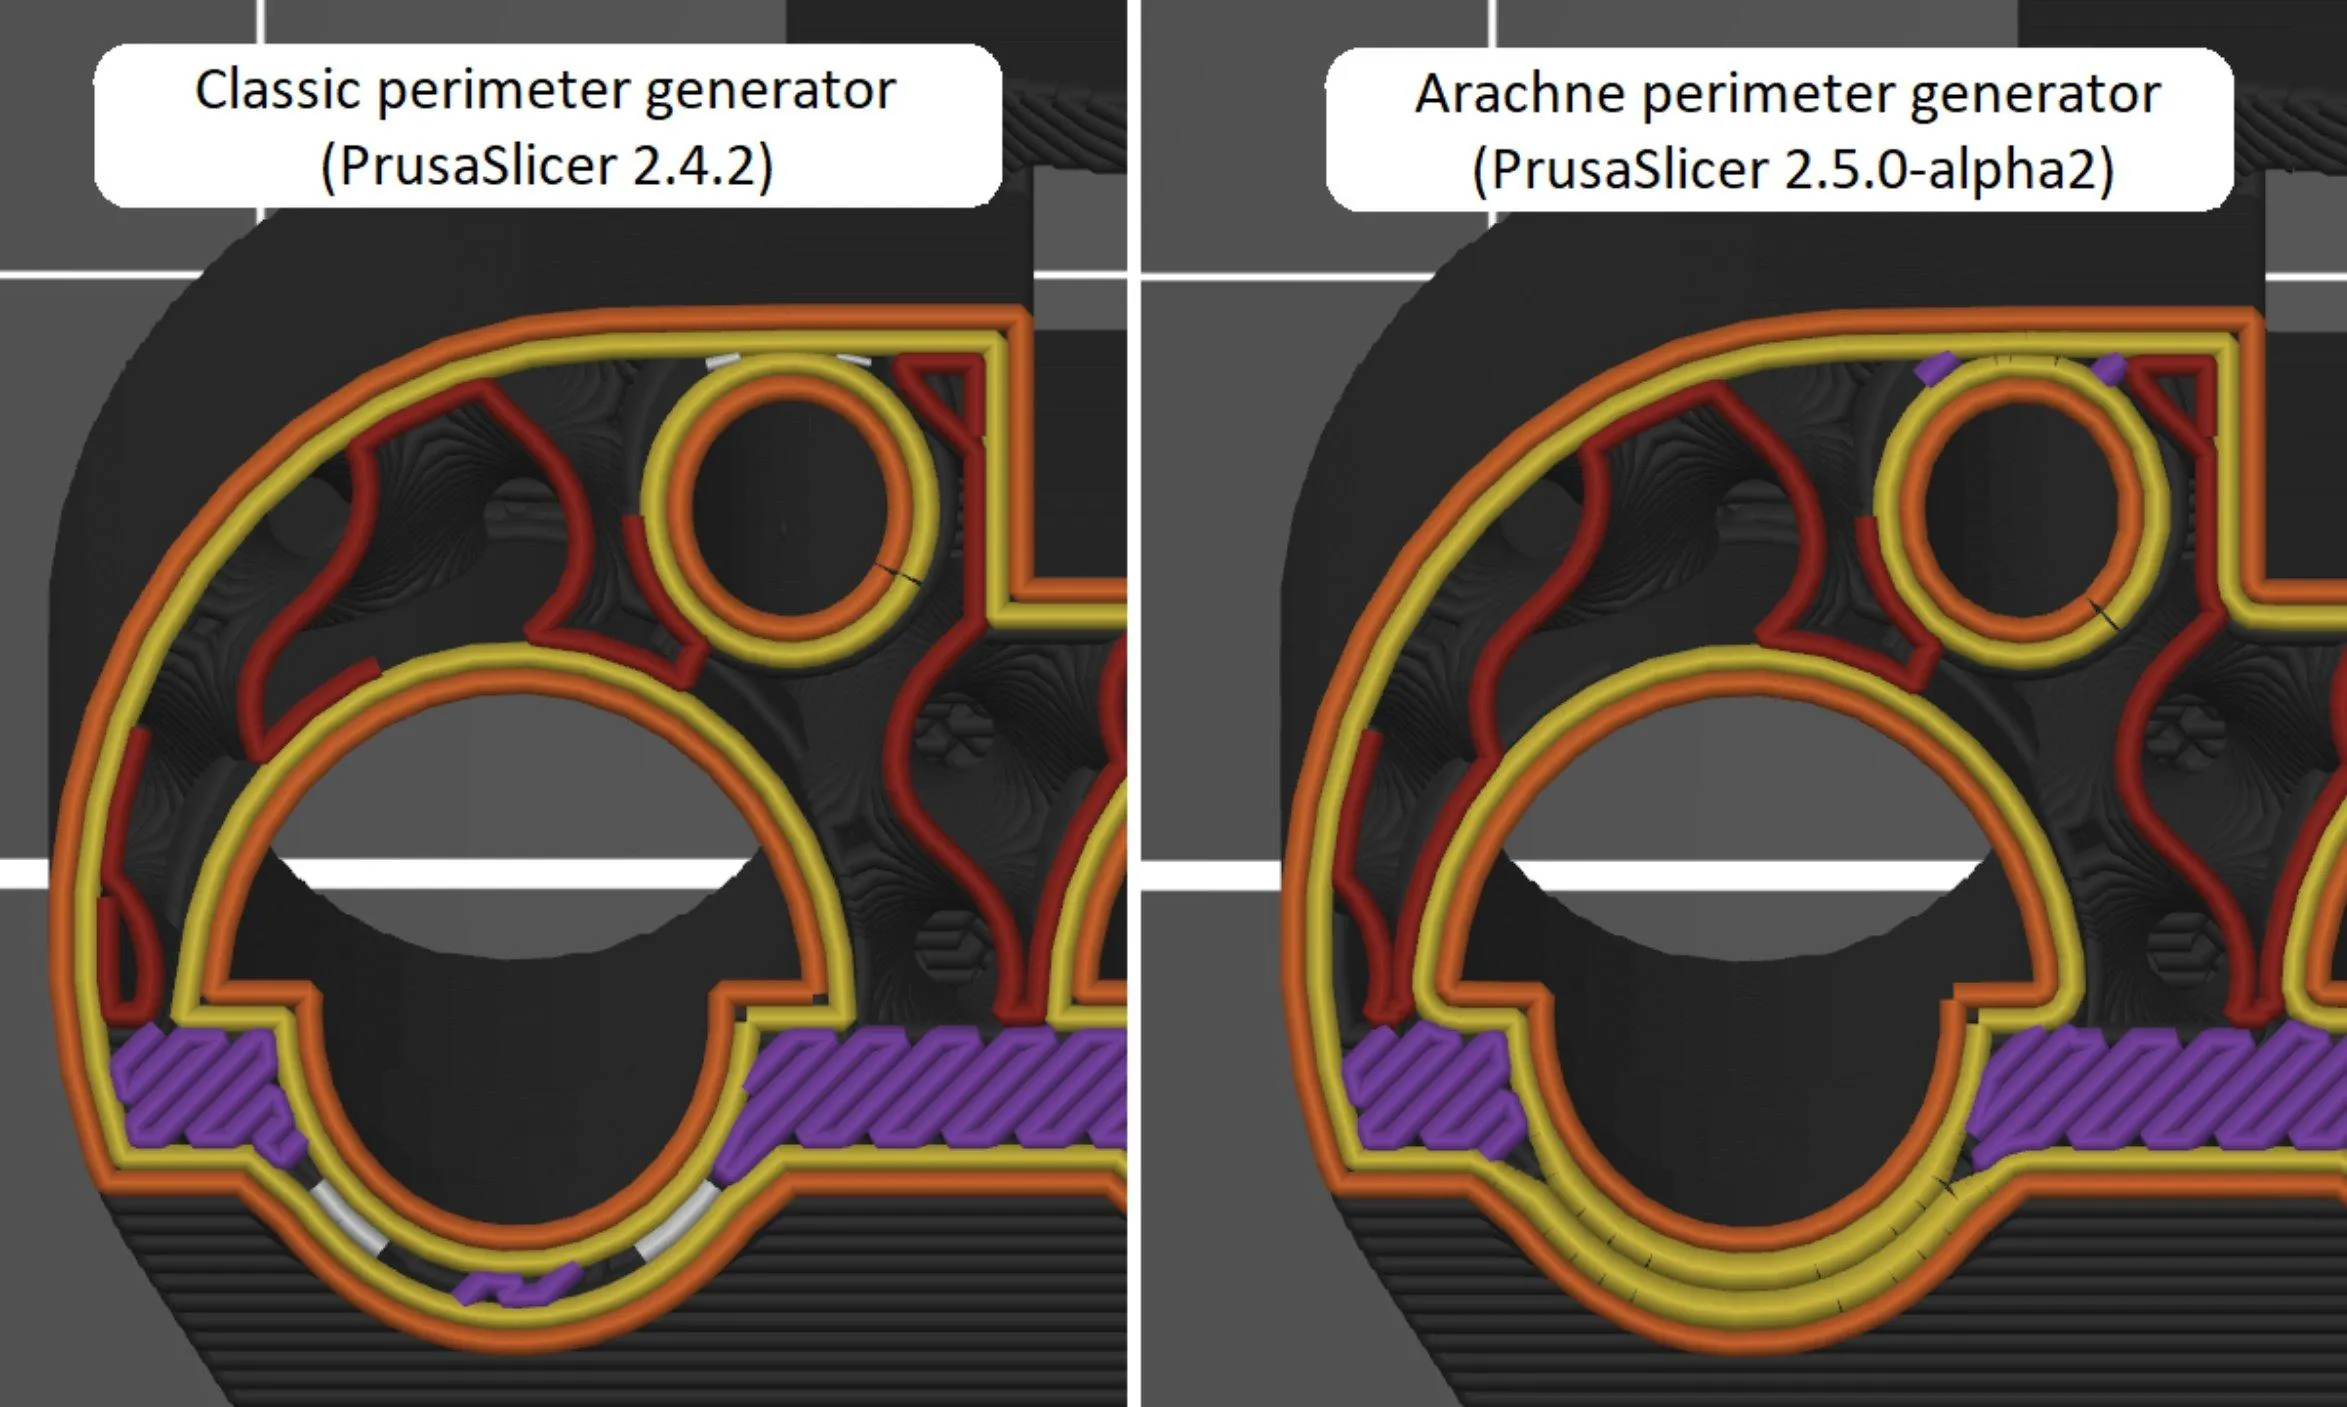
البته این محاسبه تقریبی است؛ زیرا در برخی اسلایسرها عرض خطوط داخلی و خارجی متفاوت است و قابلیت هایی مانند Arachne می توانند عرض مسیرها را متناسب با هندسه مدل تغییر دهند.
در نتیجه، هنگام تنظیم ضخامت دیواره باید هم به تعداد دیواره ها و هم به عرض واقعی خطوط چاپ توجه کرد.
تاثیر Wall Thickness بر استحکام قطعه چیست؟
یکی از مهم ترین دلایل توجه به ضخامت دیواره در پرینت سه بعدی، تاثیر آن بر مقاومت مکانیکی قطعه است.
در بسیاری از مدل ها، دیواره های بیرونی بخش مهمی از نیروهای واردشده را تحمل می کنند. به همین دلیل، افزایش تعداد دیواره ها می تواند مقاومت قطعه را در برابر بعضی انواع بارگذاری بهبود دهد.
۱. افزایش مقاومت در برابر خمش
وقتی یک قطعه تحت نیروی خمشی قرار می گیرد، بخش هایی از سطح آن کشیده و بخش های دیگر فشرده می شوند.
در چنین شرایطی، قرار گرفتن ماده در نواحی بیرونی مقطع می تواند نقش مهمی در مقاومت خمشی داشته باشد. افزایش ضخامت دیواره در بعضی قطعات باعث می شود ماده بیشتری در این نواحی قرار بگیرد.
البته میزان تاثیر این تغییر به شکل هندسی قطعه، جهت چاپ و محل اعمال نیرو بستگی دارد.
۲. بهبود مقاومت در برابر فشار و ضربه
در برخی قطعات کاربردی مانند قاب ها، نگهدارنده ها و محفظه ها، افزایش تعداد دیواره ها می تواند احتمال ترک خوردن یا آسیب دیدن پوسته را کاهش دهد.
با این حال، مقاومت ضربه ای فقط به Wall Thickness وابسته نیست. نوع فیلامنت، کیفیت اتصال لایه ها و طراحی قطعه نیز اهمیت زیادی دارند.
برای مثال، یک قطعه PETG با دیواره مناسب ممکن است در شرایطی که به چقرمگی نیاز است، عملکرد بهتری نسبت به یک قطعه PLA با دیواره ضخیم تر داشته باشد.
۳. کاهش احتمال شکست در بخش های نازک
بخش های باریک مدل، به خصوص اطراف سوراخ ها و محل اتصال قطعات، ممکن است نقاط ضعیف سازه باشند.
تنظیم مناسب ضخامت دیواره و طراحی صحیح این بخش ها می تواند به بهبود مقاومت کمک کند.
البته اگر ضخامت هندسی مدل برای چاپ مسیرهای کافی مناسب نباشد، صرفا افزایش Wall Line Count مشکل را حل نمی کند و ممکن است لازم باشد خود مدل سه بعدی اصلاح شود.
تفاوت Wall Thickness و Infill در پرینت سه بعدی
یکی از رایج ترین سوالات کاربران این است که برای افزایش استحکام قطعه، بهتر است تعداد دیواره ها بیشتر شود یا درصد Infill؟
برای پاسخ به این سوال ابتدا باید تفاوت این دو تنظیم را بشناسیم.
Wall Thickness ضخامت پوسته های اطراف مدل را مشخص می کند، اما Infill به ساختار پرکننده داخلی قطعه گفته می شود.
ویژگی | Wall Thickness | Infill |
|---|---|---|
محل قرارگیری | دیواره های اطراف قطعه | فضای داخلی قطعه |
تنظیم اصلی | تعداد و عرض مسیرهای دیواره | درصد و الگوی پرشدگی |
تاثیر بر استحکام | مهم در تحمل نیروهای واردشده به پوسته و بعضی بارهای خمشی | مهم در پشتیبانی از پوسته ها و تحمل برخی بارهای داخلی |
تاثیر بر مصرف فیلامنت | با افزایش تعداد دیواره بیشتر می شود | با افزایش درصد پرشدگی بیشتر می شود |
کاربرد | تقویت پوسته و بخش های خارجی | کنترل وزن، پشتیبانی داخلی و مقاومت سازه ای |
در بسیاری از قطعات FDM، افزایش تعداد دیواره ها از دو به چهار می تواند نسبت به افزایش زیاد درصد Infill، تاثیر بیشتری بر بعضی ویژگی های مکانیکی داشته باشد.
اما این موضوع برای تمام قطعات صادق نیست.
برای مثال، در قطعاتی که تحت فشار فشاری شدید قرار دارند یا بخش های داخلی آن ها باید نیرو را منتقل کنند، نوع و مقدار Infill نیز اهمیت زیادی پیدا می کند.
بهترین روش، انتخاب ترکیب مناسب Wall Thickness و Infill بر اساس نوع بارگذاری قطعه است.
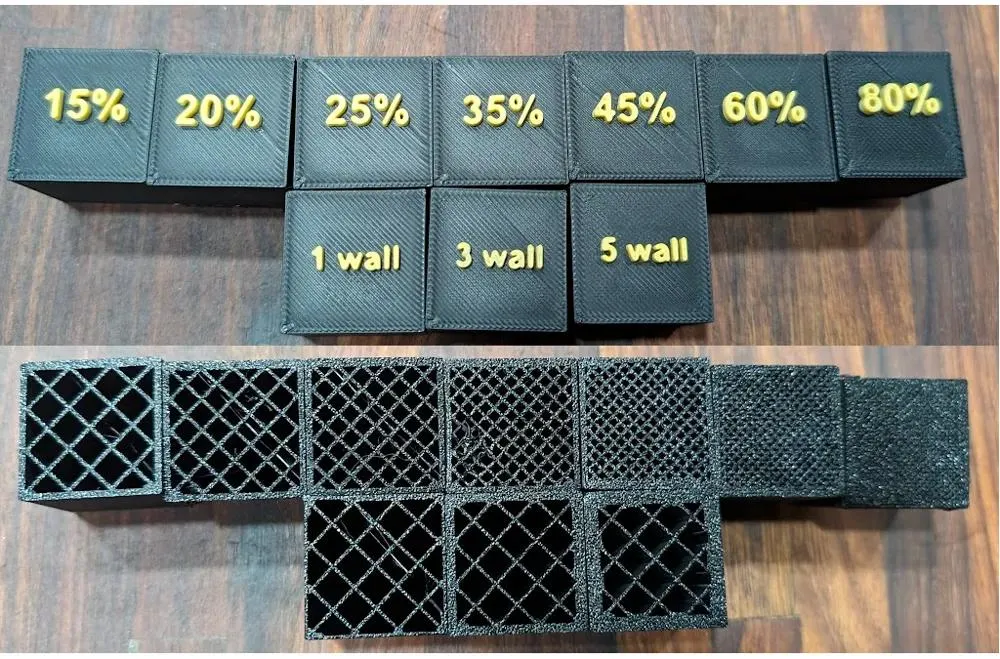
ضخامت دیواره مناسب در پرینت سه بعدی چقدر است؟
انتخاب بهترین ضخامت دیواره در پرینت سه بعدی به چند عامل بستگی دارد:
نوع و کاربرد قطعه
جنس فیلامنت
عرض خط چاپ و قطر نازل
جهت قرارگیری قطعه روی صفحه
میزان و جهت نیروهای واردشده
محدودیت وزن، زمان و هزینه چاپ
برای چاپ FDM با عرض خط ۰.۴ میلی متر، جدول زیر می تواند یک نقطه شروع مناسب باشد.
نوع کاربرد | تعداد دیواره پیشنهادی | ضخامت اسمی تقریبی |
|---|---|---|
مدل های تزئینی و سبک | ۲ | ۰.۸ میلی متر |
قطعات عمومی و نمونه های اولیه | ۳ | ۱.۲ میلی متر |
قاب ها و قطعات کاربردی | ۴ | ۱.۶ میلی متر |
قطعاتی با نیاز بیشتر به مقاومت | ۵ تا ۶ | ۲ تا ۲.۴ میلی متر |
این مقادیر پیشنهادهای اولیه هستند، نه استاندارد قطعی استحکام. برای قطعات حساس، باید طراحی و تنظیمات چاپ با آزمایش واقعی بررسی شوند.
همچنین اگر از نازل یا عرض خط متفاوت استفاده می کنید، ضخامت نهایی دیواره تغییر خواهد کرد.
آیا ضخامت دیواره بیشتر همیشه بهتر است؟
ممکن است تصور کنید هرچه تعداد دیواره ها بیشتر باشد، قطعه حتما مقاوم تر خواهد شد. اما افزایش Wall Thickness همیشه بهترین تصمیم نیست.
با افزایش تعداد دیواره ها:
مصرف فیلامنت بیشتر می شود.
زمان چاپ معمولا افزایش پیدا می کند.
وزن قطعه ممکن است بیشتر شود.
فضای کمتری برای ساختار Infill باقی می ماند.
از طرف دیگر، در مدل های کوچک یا دارای دیواره های باریک، ممکن است فضای کافی برای تعداد زیاد مسیرهای چاپ وجود نداشته باشد.
در چنین شرایطی، اسلایسر ممکن است عرض خطوط را تغییر دهد، بعضی مسیرها را حذف کند یا بخش هایی را با الگوی متفاوت پر کند.
بنابراین برای افزایش استحکام قطعات FDM بهتر است به جای انتخاب بیشترین تعداد دیواره، مقدار متناسب با طراحی قطعه را پیدا کنید.
رابطه ضخامت دیواره با قطر نازل
یکی از نکات مهم در تنظیم Wall Thickness، توجه به قطر نازل و عرض خط چاپ است.
برای مثال، نازل ۰.۴ میلی متری معمولا با عرض خطی نزدیک به همین مقدار استفاده می شود؛ اما عرض خط الزاما دقیقا برابر قطر نازل نیست.
اگر عرض خط روی ۰.۴ میلی متر تنظیم شده باشد:
۲ دیواره تقریبا برابر ۰.۸ میلی متر است.
۳ دیواره تقریبا برابر ۱.۲ میلی متر است.
۴ دیواره تقریبا برابر ۱.۶ میلی متر است.
۵ دیواره تقریبا برابر ۲ میلی متر است.
اگر عرض خط را تغییر دهید، این مقادیر نیز تغییر می کنند.
به همین دلیل، برای تنظیم دقیق ضخامت دیواره بهتر است پیش نمایش مسیرهای چاپ را در اسلایسر بررسی کنید و تنها به عدد Wall Thickness اکتفا نکنید.
/
تاثیر جنس فیلامنت بر ضخامت دیواره
نوع متریال می تواند بر عملکرد دیواره ها تاثیر زیادی داشته باشد. یک ضخامت ثابت در تمام فیلامنت ها، نتیجه مکانیکی یکسانی ایجاد نمی کند.
PLA
فیلامنت PLA برای چاپ قطعات عمومی، نمونه های اولیه و مدل های تزئینی بسیار رایج است.
این متریال معمولا چاپ نسبتا آسانی دارد، اما در برابر دمای بالا محدودیت دارد و بسته به نوع آن ممکن است رفتار شکننده تری نشان دهد.
افزایش ضخامت دیواره می تواند مقاومت بعضی قطعات PLA را بهبود دهد، اما ضعف مقاومت حرارتی آن را برطرف نمی کند.
PETG
PETG به دلیل چقرمگی مناسب و چسبندگی نسبتا خوب بین لایه ها، برای بسیاری از قطعات کاربردی انتخاب مناسبی است.
در ساخت قاب ها، نگهدارنده ها و قطعاتی که به مقاومت در برابر ضربه نیاز دارند، ترکیب PETG با تعداد دیواره مناسب می تواند مفید باشد.
ABS و ASA
این دو متریال در برخی کاربردهای فنی و قطعاتی که به مقاومت حرارتی بالاتر نیاز دارند استفاده می شوند.
با این حال، تنظیم صحیح دمای چاپ، کنترل خنک شدن و کاهش احتمال Warping برای دستیابی به کیفیت مناسب اهمیت دارد.
TPU
در قطعات انعطاف پذیر، ضخامت دیواره علاوه بر استحکام، بر میزان انعطاف پذیری نیز تاثیر می گذارد.
برای مثال، افزایش تعداد دیواره ها در یک قطعه TPU می تواند باعث سفت تر شدن آن شود.
بنابراین در چاپ قطعات انعطاف پذیر، انتخاب Wall Thickness باید با توجه به میزان نرمی و تغییر شکل مورد نیاز انجام شود.
چگونه Wall Thickness را در اسلایسر تنظیم کنیم؟
برای تنظیم ضخامت دیواره در پرینت سه بعدی باید وارد بخش تنظیمات دیواره در نرم افزار اسلایسر شوید.
در نرم افزارهای مختلف، این گزینه ممکن است با نام های زیر نمایش داده شود:
Wall Thickness
Wall Line Count
Wall Loops
Perimeters
برای تنظیم صحیح، مراحل زیر را انجام دهید.
مرحله اول: بررسی عرض خط چاپ
ابتدا عرض خط یا Line Width را بررسی کنید. این مقدار مبنای تقریبی محاسبه ضخامت دیواره خواهد بود.
مرحله دوم: انتخاب تعداد دیواره ها
برای یک قطعه عمومی می توانید از سه دیواره شروع کنید. برای قطعات کاربردی، چهار دیواره نیز نقطه شروع مناسبی است.
مرحله سوم: تنظیم Infill
درصد Infill را متناسب با نوع قطعه انتخاب کنید. برای بسیاری از نمونه های عمومی، مقادیر متوسط می توانند کافی باشند؛ اما قطعات تحت بار ممکن است به تنظیمات متفاوت نیاز داشته باشند.
مرحله چهارم: بررسی پیش نمایش چاپ
پس از اسلایس کردن مدل، نمای لایه ها را بررسی کنید تا مشخص شود مسیرهای دیواره چگونه در اطراف قطعه قرار گرفته اند.
به خصوص به اطراف سوراخ ها، گوشه ها و بخش های نازک توجه کنید.
مرحله پنجم: چاپ آزمایشی
اگر قطعه قرار است نیروی مکانیکی تحمل کند، بهتر است یک نمونه آزمایشی چاپ کرده و عملکرد آن را در شرایط واقعی بررسی کنید.
تاثیر جهت چاپ بر استحکام دیواره ها
حتی اگر بهترین تنظیم ضخامت دیواره را انتخاب کنید، جهت چاپ نامناسب می تواند باعث کاهش مقاومت قطعه شود.
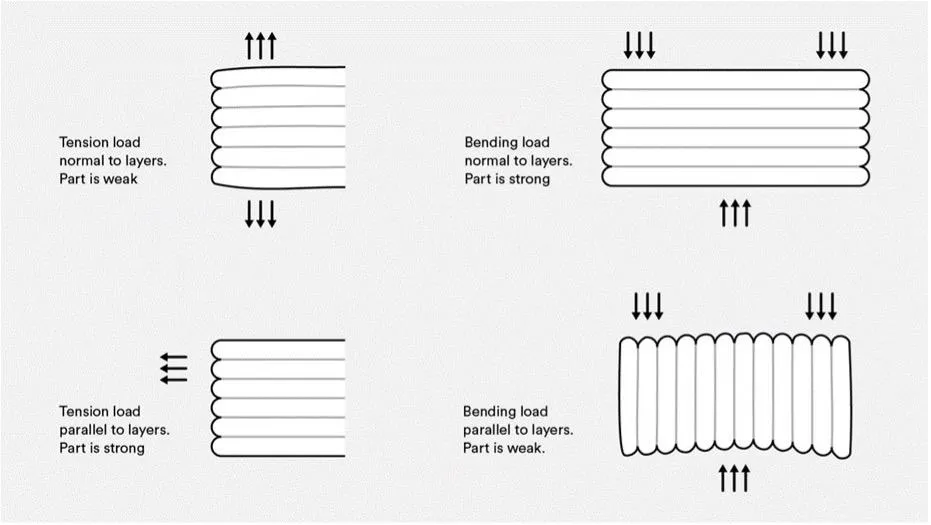
در فناوری FDM، مقاومت قطعه در جهت های مختلف معمولا یکسان نیست. اتصال بین لایه ها ممکن است نسبت به مسیرهای پیوسته داخل یک لایه ضعیف تر باشد.
برای مثال، اگر یک نگهدارنده طوری چاپ شود که نیروی اصلی باعث جدا شدن لایه ها از یکدیگر شود، احتمال شکست آن افزایش پیدا می کند.
به همین دلیل، هنگام طراحی و چاپ قطعات کاربردی باید علاوه بر Wall Thickness، جهت قرارگیری مدل روی صفحه چاپ را نیز بررسی کنید.
گاهی تغییر جهت چاپ می تواند بدون افزایش مصرف فیلامنت، تاثیر قابل توجهی بر مقاومت قطعه داشته باشد.
اشتباهات رایج در تنظیم Wall Thickness
افزایش بیش از حد Infill و بی توجهی به دیواره ها
بعضی کاربران برای مقاوم کردن قطعه، Infill را تا مقادیر بسیار بالا افزایش می دهند، اما تعداد دیواره ها را روی مقدار کم نگه می دارند.
این روش در بسیاری از پروژه ها باعث افزایش هزینه و زمان چاپ می شود، بدون اینکه بهترین نتیجه مکانیکی را ایجاد کند.
استفاده از یک تنظیم ثابت برای همه قطعات
ضخامت مناسب برای یک گلدان تزئینی با یک نگهدارنده مکانیکی یکسان نیست.
هر قطعه باید متناسب با کاربرد و شرایط بارگذاری تنظیم شود.
بی توجهی به طراحی مدل
اگر ضخامت واقعی یک بخش از مدل کم باشد، افزایش تعداد دیواره ها در اسلایسر لزوما آن بخش را ضخیم تر نمی کند.
گاهی لازم است مدل در نرم افزار طراحی سه بعدی اصلاح شود.
نادیده گرفتن چسبندگی بین لایه ها
تنظیم نامناسب دمای نازل، سرعت چاپ یا خنک کاری می تواند باعث کاهش اتصال بین لایه ها شود.
در این شرایط، افزایش ضخامت دیواره به تنهایی مشکل را برطرف نمی کند.
چگونه بدون مصرف زیاد فیلامنت، استحکام قطعه را افزایش دهیم؟
برای افزایش مقاومت قطعات چاپ سه بعدی، بهتر است چند عامل را همزمان در نظر بگیرید.
ابتدا تعداد دیواره ها را متناسب با کاربرد قطعه انتخاب کنید. سپس به جای افزایش بی هدف Infill، الگوی پرشدگی و میزان مورد نیاز آن را بررسی کنید.
استفاده از فیلامنت مناسب، انتخاب جهت چاپ صحیح و تنظیم دمای نازل نیز می تواند تاثیر زیادی بر کیفیت و مقاومت نهایی داشته باشد.
همچنین در طراحی قطعات مکانیکی، استفاده از گوشه های گرد و کاهش تمرکز تنش در محل اتصال بخش ها می تواند به بهبود عملکرد کمک کند.
در واقع، استحکام قطعه پرینت سه بعدی نتیجه ترکیب طراحی مناسب، انتخاب متریال و تنظیمات صحیح چاپ است؛ نه فقط یک عدد در اسلایسر.
جمع بندی
ضخامت دیواره در پرینت سه بعدی یا Wall Thickness یکی از مهم ترین تنظیمات برای کنترل مقاومت، وزن و مصرف فیلامنت در چاپ FDM است.
افزایش تعداد دیواره ها در بسیاری از کاربردها می تواند استحکام قطعه را بهبود دهد، اما مقدار مناسب آن به نوع بارگذاری، طراحی مدل، جنس فیلامنت و جهت چاپ بستگی دارد.
برای شروع، استفاده از سه تا چهار دیواره با عرض خط ۰.۴ میلی متر در بسیاری از قطعات عمومی و کاربردی قابل بررسی است. با این حال، برای قطعات حساس یا تحت فشار باید تنظیمات با آزمایش واقعی تایید شوند.
در نهایت، بهترین راه برای ساخت قطعات مقاوم این است که Wall Thickness، Infill، جهت چاپ و جنس فیلامنت را به عنوان بخش های مرتبط یک طراحی واحد در نظر بگیرید.